DIAGNOSTIC DES DÉFAUTS
Défauts de moulage par injection : Déformation, Retassure, Pièce incomplète et Bave
Ces quatre défauts couvrent la majorité des problèmes rencontrés par un mouleur. Lisez la signature, vérifiez les causes simples, et seulement ensuite décidez si la solution est dans le réglage ou dans l’outillage.
La déformation, les retassures, les pièces incomplètes et la bave représentent la grande majorité des défauts de moulage par injection qui sont signalés comme des réclamations à un outilleur ou à un mouleur. Ils semblent sans rapport — une pièce est voilée, une autre présente un creux, une troisième est incomplète, une quatrième a un fin bourrelet de plastique là où le moule aurait dû être étanche — mais ils partagent une seule cause racine : le plastique a changé de volume à un rythme différent, à un endroit différent, de ce que le moule prévoyait lors de son usinage.
Cette perspective est importante car elle vous indique où chercher en premier. Les réglages de processus peuvent compenser le changement de volume jusqu’à un certain point, et au-delà, aucun ajustement ne sera utile : l’outillage doit être modifié. Les sections ci-dessous abordent chaque défaut dans cet ordre — lisez la signature, vérifiez les causes simples, puis décidez si vous êtes face à un problème de réglage ou un problème d’outillage.
Lisez la signature avant de modifier un réglage
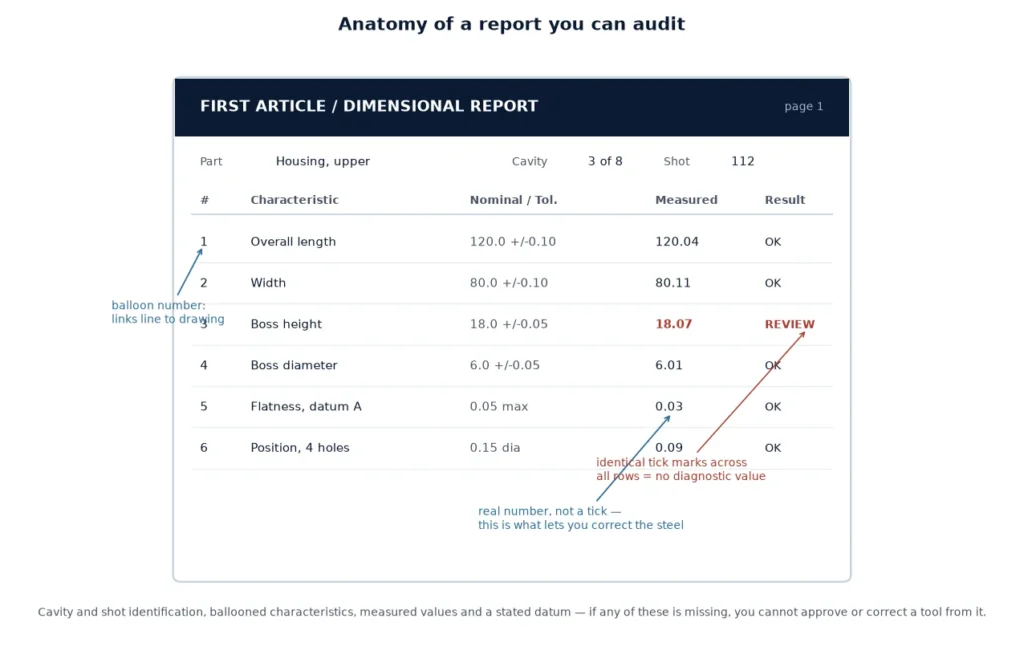
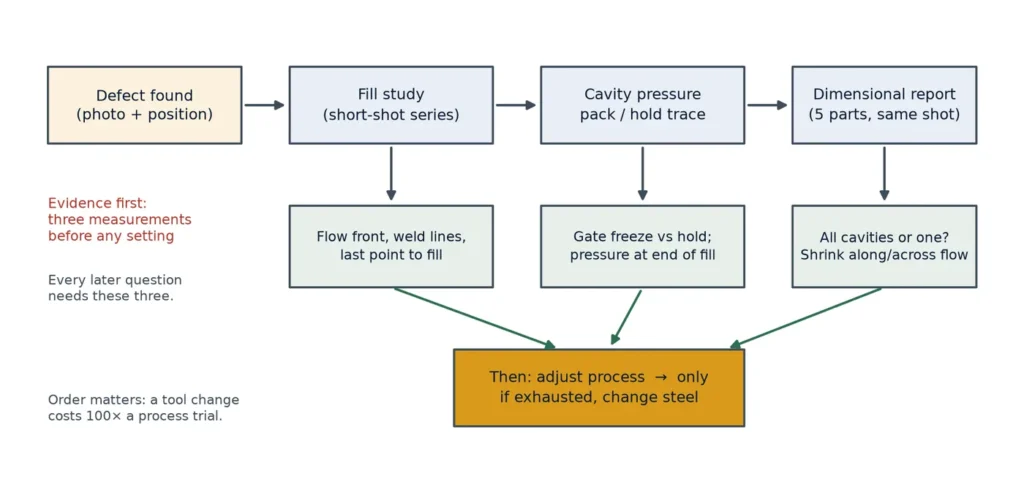
Chacun de ces défauts laisse des indices sur son origine. Avant de modifier un seul paramètre, obtenez trois informations : une étude de remplissage ou une pièce incomplète montrant le schéma de remplissage, une courbe de pression en cavité pendant les phases de compactage et maintien, et un rapport dimensionnel sur les premières pièces bonnes. Les mouleurs qui sautent cette étape passent des jours à ajuster les températures au feeling ; ceux qui la suivent trouvent généralement la cause dans la première heure.
Le tableau ci-dessous est celui à garder près de la machine. Il associe chaque défaut à la première mesure qui distingue une cause liée au processus d’une cause liée à l’outillage.
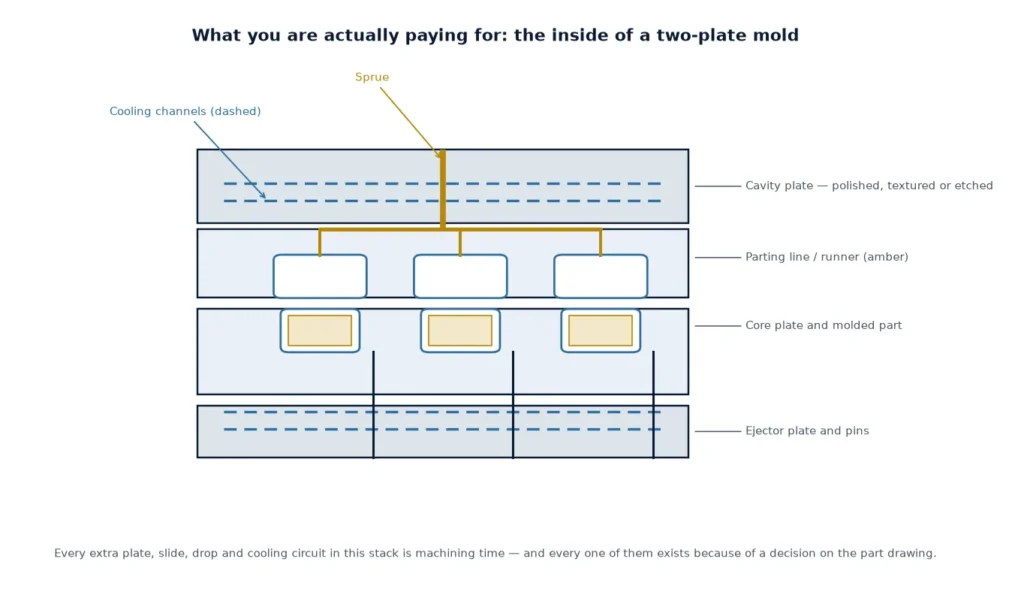
Le côté mesure de cette liste est décrit sur notre page équipement et contrôle qualité, et les décisions de conception qui éliminent la plupart de ces défauts avant l’usinage de l’outillage sont abordées sous conception et ingénierie de moule.
| Défaut | Aspect | Première mesure | Cause habituelle : Réglage ou outillage ? |
|---|---|---|---|
| Déformation | Pièce qui se courbe ou se tord après éjection ; planéité hors tolérance | Retrait mesuré parallèlement et perpendiculairement à l’écoulement | Les deux — un refroidissement différentiel est un problème d’outillage, un compactage différentiel est un problème de réglage |
| Retassure | Creux localisé sur une section épaisse ou à l’opposé d’une nervure | Carte des épaisseurs de paroi ; temps de congélation de l’attaque vs temps de maintien | Réglage d’abord, puis conception de la nervure |
| Pièce incomplète | Remplissage incomplet au dernier point à remplir, ou bord arrondi | Pression en fin de remplissage vs capacité de la machine | Réglage d’abord, puis attaque et évent |
| Bave | Fin bourrelet sur le plan de joint, les éjecteurs ou les coulisseaux | Force de serrage vs surface projetée × pression en cavité | Réglage d’abord, puis rigidité des plaques et profondeur d’évent |
Voilage : un retrait non uniforme
Une pièce moulée se voile car une région a rétréci davantage qu’une autre, ou dans une direction différente. Les résines semi-cristallines comme le polypropylène et le polyamide rétrécissent nettement plus dans le sens d’écoulement qu’en travers, donc une pièce avec un écoulement marqué est déjà asymétrique avant même tout déséquilibre de refroidissement. Les résines amorphes se voilent moins par orientation et davantage par déséquilibre thermique.
Traitez ces points dans l’ordre, car chacun est moins coûteux à vérifier que le suivant :
- Équilibre du refroidissement. Mesurez la température de surface du moule sur les deux demi-empreintes en plusieurs points. Une différence de 10 °C entre noyau et empreinte courbera systématiquement une pièce plate.
- Phase de maintien. Si la busette se fige avant la fin du maintien, l’extrémité éloignée de la pièce n’est plus maintenue — elle rétrécit librement tandis que l’extrémité proche reste sous pression. Raccourcissez le parcours d’écoulement, agrandissez la busette, ou augmentez la température de la matière pour que la busette reste ouverte plus longtemps.
- Température d’éjection. Éjecter trop chaud permet à la pièce de se déformer tant qu’elle est encore molle ; un gabarit de maintien ou un cycle plus long corrige souvent ce qui ressemble à un problème de voilage.
- Variation d’épaisseur de paroi. Les transitions épaisseur-minceur créent un gradient thermique qu’aucune stratégie de maintien ne peut éliminer ; si le dessin le permet, des parois uniformes sont la vraie solution.
- Position et nombre de busettes. Une seule busette à une extrémité donne un long parcours d’écoulement orienté ; deux busettes modifient le schéma d’orientation et peuvent réduire la courbure même si elles ajoutent des lignes de soudure.
Lorsque la fenêtre de réglage procédé est épuisée, les modifications d’outillage rentables sont d’abord la disposition du refroidissement (baffles ou bulleur dans les noyaux, canaux conformes si la géométrie le permet), puis la position de la busette, puis un gabarit d’éjection. Un gabarit de redressage est une pratique de production légitime pour certaines pièces — c’est une solution d’ingénierie honnête, pas un contournement, à condition qu’elle soit inscrite sur la fiche de réglage.
Lorsque la géométrie de la pièce le permet, les décisions concernant le refroidissement et la busette qui empêchent un retrait différentiel sont prises lors de l’analyse moldflow et du développement du procédé, et non sur la presse.
Marques d'affaissement : la busette s'est fermée trop tôt
Une marque d’affaissement est un déficit local de volume sur la surface d’une pièce dont l’intérieur continue de rétrécir après que la surface a gelé. Les emplacements classiques sont les bossages épais, le côté opposé des nervures, et toute section où la paroi s’épaissit. La variable déterminante est de savoir si la busette est encore ouverte et l’empreinte encore sous pression lorsque cette section épaisse se solidifie.
La première vérification est le temps de congélation de la busette par rapport au temps de maintien. Si la busette se scelle à 2 secondes et que la section épaisse nécessite 8 secondes pour se solidifier, les 6 dernières secondes de retrait se produisent sans apport de matière, et la surface s’enfonce. Augmenter la pression de maintien ne sert à rien une fois la busette gelée ; les réponses utiles sont une busette plus grande, une matière plus chaude, ou un maintien plus long avec une busette qui reste ouverte.
Vérifications côté conception, par ordre de rentabilité :
- Ratio nervure/paroi. Des nervures à 50–60 % de l’épaisseur nominale se remplissent et se maintiennent sans affaissement visible ; des nervures de même épaisseur que la paroi en montrent presque toujours un.
- Épaisseur des bossages. Une paroi de bossage à 60 % de l’épaisseur nominale, avec un petit évidement, évite la colonne pleine qui cause le creux.
- Refroidissement local. Une section épaisse avec un refroidissement lent est un affaissement en puissance ; une baffle ou un insert à haute conductivité à cet endroit est souvent la solution réelle la moins chère.
- Contre-pression gazeuse ou moussage lorsque l’application le permet, ce qui supprime complètement la force motrice de l’affaissement.
Soyez prudent avec la solution tentante de maintenir plus fort. Un sur-maintien augmente les contraintes internes et produit un défaut différent — voilage ou blanchiment dû aux contraintes — tandis que l’affaissement réapparaît dès que la machine dérive.
Court-circuitage : limité par la pression ou par le volume
Une pièce qui ne se remplit pas demande soit plus de pression que la machine ne peut fournir à cette température, soit plus de volume que la dose ne peut fournir. Les deux ont des solutions différentes, et le moyen le plus rapide de les distinguer est la courbe de pression en fin de remplissage.
Si la pression d’injection atteint la limite de la machine alors que la vis est encore en mouvement, l’écoulement est limité par la pression : la matière est trop froide, la porte ou le canal est trop petit, ou la paroi est plus fine que la longueur d’écoulement ne le permet à cette pression. Si la vis atteint sa limite de position et que la pièce est encore incomplète, la dose est limitée par le volume : la réserve en fin de course est trop faible.
- Éventage. L’air piégé produit un court-circuitage arrondi, parfois brûlé, au dernier point à remplir. Une étude de court-circuitage qui s’arrête juste avant la fin montre si le front de matière est ralenti par la contre-pression du gaz piégé.
- Taille de la porte et du canal. Des portes sous-dimensionnées sont une cause fréquente sur des moules usinés pour une autre résine ; une résine à viscosité plus élevée nécessite une plus grande surface de porte pour le même temps de remplissage.
- Température de la matière et du moule. Augmenter la température de la matière de 10 °C réduit suffisamment la viscosité pour terminer un remplissage limite ; si c’est la seule solution qui fonctionne, la surface de la porte est le vrai problème.
- Profil de vitesse d’injection. Un remplissage plus rapide réduit la chaleur perdue vers la paroi du moule ; le profil doit être réglé à partir d’une étude de remplissage, pas laissé par défaut.
Les court-circuitages près de la fin du remplissage sont aussi le diagnostic le moins cher en atelier : exécutez l’étude de remplissage avec une course décroissante et photographiez chaque étape. Cela vous indique le schéma d’écoulement, les positions des lignes de soudure et le dernier point à remplir, qui sont les trois éléments nécessaires à toute autre investigation de défaut.
Bavure : le moule n'est pas fermé, quelle que soit la force de serrage
La bavure apparaît là où les deux parties du moule ne s’étanchéifient pas : la ligne de joint, autour des éjecteurs, aux fermetures des coulisseaux et aux inserts. L’instinct est d’ajouter de la force de serrage, et sur un moule rigide avec des plateaux adéquats, cela fonctionne parfois. Sur un moule à plaques fines ou avec une grande surface projetée, cela use simplement la machine et déplace le problème.
Faites d’abord le calcul. La force de serrage requise est la surface projetée de la pièce plus le canal, multipliée par la pression en cavité en fin de maintien. Une grande pièce plate à 400 bar de pression en cavité peut nécessiter plus de tonne que la presse n’en a, auquel cas la solution est une pression en cavité plus basse, une surface projetée plus petite, ou une machine plus grande — pas un maintien plus long.
Ensuite, vérifiez le moule lui-même :
- Adéquation de la ligne de joint. Enduisez les surfaces de joint de bleu et fermez le moule ; le contact doit être uniforme et continu autour de la cavité. Les écarts locaux se manifestent par des bavures exactement à ces endroits.
- Fléchissement des plaques. Les piliers de support sous la plaque de cavité ne sont pas optionnels sur les grands moules. Sans eux, la plaque fléchit sous la pression en cavité et la ligne de joint s’ouvre au milieu — une bavure qu’aucune force de serrage ne corrige.
- Profondeur des évents. Des évents trop profonds bavurent ; des évents trop peu profonds causent des court-circuitages et des brûlures. La profondeur dépend de la résine : environ 0,02 mm pour une résine à faible viscosité, 0,04–0,05 mm pour une résine rigide, avec une zone d’étanchéité courte et l’évent dégagé derrière.
- Adéquation des éjecteurs et coulisseaux. Un alésage d’éjecteur usé bavure avant la ligne de joint ; vérifiez l’ajustement plutôt que le serrage.
Que transmettre lorsque vous demandez à un outilleur d'examiner
La plupart des litiges sur les défauts sont en réalité des litiges sur les preuves. Un outilleur peut agir sur une courte liste de faits ; sans elle, les deux parties spéculent. Transmettez ces éléments :
- Photographies du défaut, avec une échelle, et la position sur la pièce indiquée sur un dessin.
- La fiche de processus pour la série qui l’a produit : températures de fusion et de moule, profil de vitesse d’injection, pression et temps de maintien, temps de refroidissement, force de serrage.
- Une série de pièces incomplètes (trois ou quatre étapes) et le schéma de remplissage qu’elle révèle.
- La courbe de pression dans l’empreinte pendant le maintien, si la machine peut l’enregistrer.
- Un rapport dimensionnel sur cinq pièces du même cycle, avec les points de mesure identifiés.
- Quelles empreintes sont concernées — toutes, une seule, ou une paire symétrique. Ce simple fait distingue souvent un problème d’outillage d’un problème de réglage.
Avec ces six éléments, un défaut débattu pendant une semaine se résout généralement en une seule conversation. Sans eux, l’outilleur demandera précisément cette liste avant toute autre action.
Si la conclusion est que l’outillage doit être modifié, les travaux relèvent de l’usinage CNC et du prototypage ; la construction de l’outillage elle-même dépend du type de moule que vous utilisez.
Questions fréquemment posées
Pourquoi ma pièce se déforme-t-elle même si les parois sont uniformes ?
Des parois uniformes éliminent une cause, pas toutes. Vérifiez le refroidissement différentiel entre noyau et empreinte, le maintien qui s’arrête lorsque la busette gèle, et l’anisotropie de retrait dans les résines semi-cristallines — le retrait dans le sens d’écoulement peut être deux à trois fois supérieur à celui en travers, ce qui déforme une pièce plate à lui seul.
Les marques de retassement peuvent-elles être éliminées en augmentant la pression de maintien ?
Seulement tant que la busette est encore ouverte. Une fois la busette gelée, une pression de maintien supplémentaire ne peut atteindre l’empreinte et la retassement ne changera pas. Si l’augmentation de la pression de maintien n’a aucun effet, mesurez le temps de gel de la busette — la solution est une busette plus grande, une matière plus chaude ou un maintien plus long avec une busette qui reste ouverte.
Comment distinguer une pièce incomplète d'une marque de brûlure ?
Une pièce incomplète a un bord arrondi, non rempli ; une brûlure est une zone sombre ou décolorée, généralement au dernier point à se remplir, causée par la compression d’un gaz piégé. Les deux indiquent un problème d’évent, mais une brûlure signifie que l’évent existe et est bloqué ou trop peu profond, tandis qu’une pièce incomplète peut signifier l’absence totale d’évent.
Le bavure est-il toujours un problème de force de serrage ?
Non. La force de serrage n’est qu’une des quatre causes. Les autres sont une ligne de joint qui ne s’ajuste pas, la flexion des plaques sous la pression de l’empreinte, et des évents trop profonds. Sur les grandes pièces plates, la rigidité des plaques est plus souvent en cause que la puissance de la presse.
Quels défauts doivent empêcher l'acceptation d'un outillage à T1 ?
Les bavures sur une surface de fermeture, les manques de matière nécessitant une compensation de processus pour être comblés, et les retassures sur une surface esthétique sont normalement des motifs de correction avant l’échantillonnage. Le gauchissement doit être mesuré par rapport au plan plutôt que jugé à l’œil, car une pièce qui semble tordue peut être dans la tolérance.
Dans quelle mesure la résine elle-même contribue-t-elle à ces défauts ?
De manière significative. La teneur en charge modifie le retrait et la viscosité, et une résine plus sèche s’écoule différemment d’une résine humide. Un défaut qui n’apparaît qu’avec un nouveau lot de résine mérite d’être vérifié par rapport aux spécifications de séchage et au pourcentage de charge avant de toucher à l’outillage.