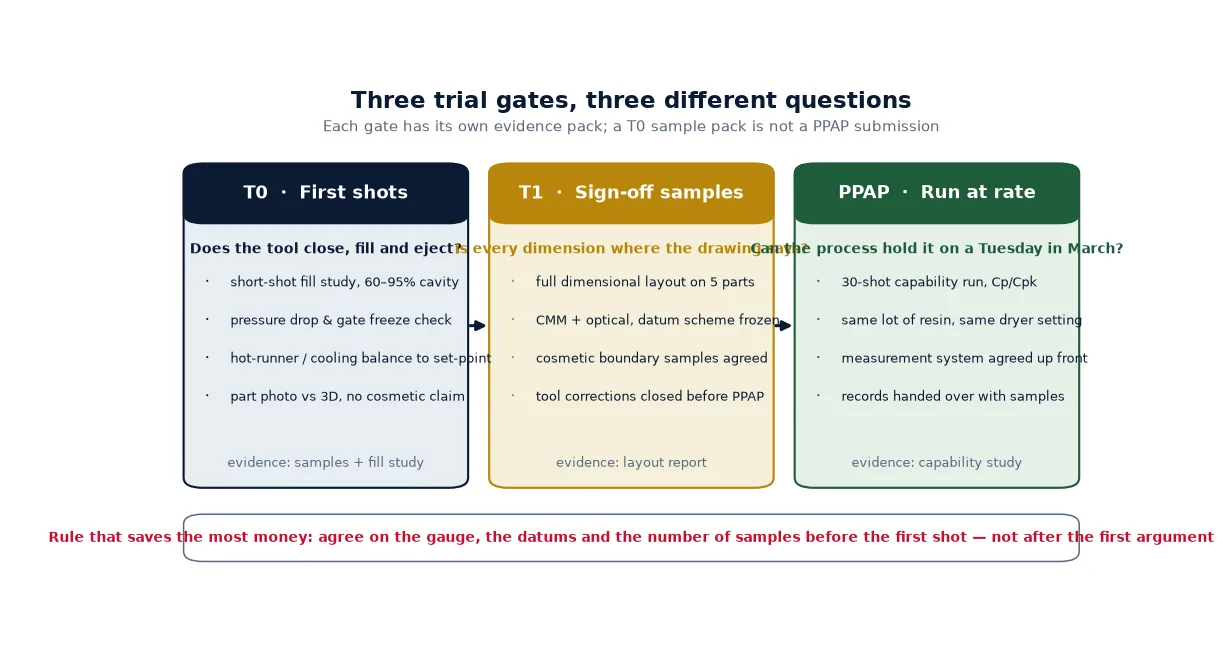
做出口模具的厂,试模报告交出去被退回,多半不是因为东西做得差,而是「T1 通过」这句话在两边指的不是一件事:模具厂的通过是模具本身能跑起来,客户的通过是零件能进入批量、能交样给他的客户签字。把这两件事分开说清楚,比多做两轮试模有用。
三个词被混用的原因
T0、T1、PPAP 本来各有明确对象:T0 对模具,T1 对零件,PPAP 对过程。混用之后最典型的后果是——第一次合模就宣布「T1 完成」,客户按 T1 的标准来量零件,量出一堆超差,双方都不认为自己说错了。签约前把「哪一步交付哪些文件」写进技术协议,比事后解释省事得多。
T0|模具能不能合上、打满、顶出
T0 只回答模具本身的问题:滑块与斜顶走位顺不顺、冷却水路通不通、顶出有没有顶白或顶穿、热流道各区温度能不能到设定值、安全开关与合模保护是否有效。这个阶段的零件通常还带着明显飞边、缩水或短射,属于正常现象,不必拿它谈尺寸。T0 该留的记录是一张检查表加关键部位照片,重点是「哪些地方动过、为什么动」。
T1|每个尺寸是不是在图纸上写的那个位置
T1 才第一次把零件当零件看。要害不是「量了多少个尺寸」,而是量测条件写清楚了没有:基准怎么建、探针直径多大、零件在什么温度下量的、用了什么设备。同样一个 0.02 mm 的偏差,在 20 ℃ 恒温室里和刚下机三小时的车间里,是两个结论。
| 特征类型 | 常用量具 | 报告里必须写清的三件事 |
|---|
| 型腔/型芯尺寸 | 三坐标(带温度补偿) | 基准方案、探针直径、测量时零件温度 |
| 位置度与轮廓度 | 影像/光学测量 | 对位方式、按真位置度报还是按直角坐标报 |
| 平面度与翘曲 | 平板 + 千分表 | 支撑点位置、有无夹持、读数方向 |
| 配合面与止口 | 塞规/内径千分尺 | 测量截面位置、单件值还是多件平均 |
| 外观与纹理 | 标准样件 + 光照箱 | 光照角度与照度、与哪一版封样比对 |
PPAP|工艺能不能稳住
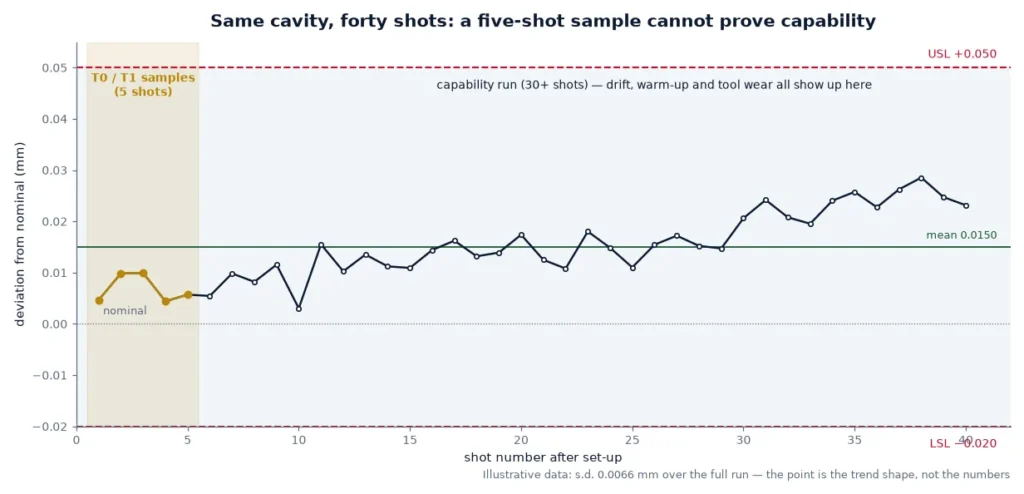
PPAP 的对象从零件换成了过程。它要的不是「这三件合格」,而是「在注塑机、模温机、干燥机、材料批次都写进记录的条件下,连续生产能不能一直合格」。所以送样通常要求一段连续生产的件、过程能力数据,以及关键工艺参数的允许窗口,而不是从一堆件里挑最好看的几件。
值得开口要的四份记录
- 试模记录:每一轮改了什么、为什么改、下一轮要验证哪一项
- 尺寸报告:全尺寸或图纸标注的关键尺寸,附带量测条件
- 工艺参数表:料温、模温、注射速度分段、保压曲线、冷却时间
- 样件与封样:外观比对用的签样,注明日期与版本
试模计划最常断在哪
断点几乎总在「谁到场」。T1 只来一个采购,回去转述给工程,尺寸争议就变成了邮件往返,一轮就是一周。稳妥的做法是客户方的模具工程、质量,以及负责最终装配的人至少各来一次,现场把超差项分成「改模」「改图纸」「接受并让步」三类当场定下来。带纹理的表面尤其如此——蚀纹深度和外观看的是同一件事,隔着照片谈不了。验收口径想先对齐,可以先看这份试模报告、尺寸报告与 PPAP 的解读。
下一步怎么走
 By
/ November 2, 2026