
KHẮC PHỤC SỰ CỐ
Khuyết tật ép phun: Cong vênh, lõm co ngót, thiếu nhựa và bavia
Bốn khuyết tật này chiếm phần lớn vấn đề mà người ép phun phải đối mặt. Đọc dấu hiệu, kiểm tra các nguyên nhân dễ xử lý trước, sau đó mới quyết định giải pháp nằm ở quy trình hay khuôn thép.
Cong vênh, lõm co ngót, thiếu nhựa và bavia chiếm đa số các khuyết tật ép phun được phản ánh đến nhà chế tạo khuôn hoặc người ép. Chúng trông không liên quan — một chi tiết bị cong, một chi tiết khác có vết lõm, chi tiết thứ ba không đầy đủ, chi tiết thứ tư có một vệt nhựa mỏng ở nơi khuôn lẽ ra phải kín — nhưng chúng có chung một nguyên nhân gốc: nhựa thay đổi thể tích với tốc độ khác nhau, ở vị trí khác nhau, so với giả định khi gia công khuôn.
Quan điểm này quan trọng vì nó chỉ cho bạn nơi cần kiểm tra đầu tiên. Cài đặt quy trình có thể bù trừ sự thay đổi thể tích đến một mức độ nhất định, và vượt quá điểm đó, mọi điều chỉnh đều vô ích: khuôn phải được thay đổi. Các phần dưới đây phân tích từng khuyết tật theo thứ tự đó — đọc dấu hiệu, kiểm tra các nguyên nhân dễ xử lý, sau đó quyết định bạn đang đối mặt với vấn đề quy trình hay vấn đề khuôn thép.
Đọc dấu hiệu trước khi điều chỉnh thông số
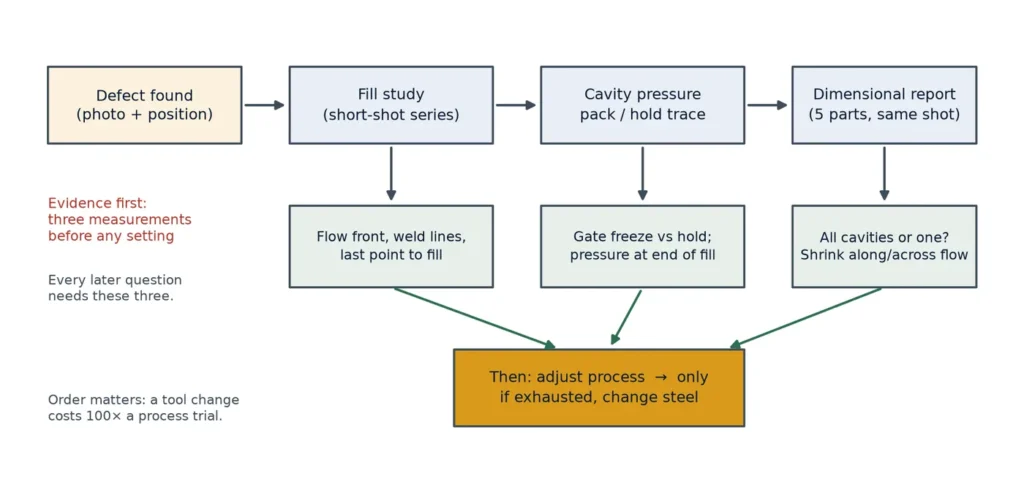
Mỗi khuyết tật này đều để lại manh mối về nơi nó bắt đầu. Trước khi thay đổi bất kỳ thông số nào, hãy thu thập ba thông tin: một mẫu thiếu nhựa hoặc nghiên cứu điền đầy cho thấy mẫu điền đầy, một đồ thị áp suất lòng khuôn qua giai đoạn nén và giữ, và một báo cáo kích thước trên các chi tiết tốt đầu tiên. Người ép bỏ qua bước này sẽ mất nhiều ngày điều chỉnh nhiệt độ theo cảm tính; người ép thực hiện bước này thường tìm ra nguyên nhân trong giờ đầu tiên.
Bảng dưới đây là bảng cần giữ bên cạnh máy. Nó liên kết mỗi khuyết tật với phép đo đầu tiên giúp phân biệt nguyên nhân do quy trình hay do khuôn.
Phần đo lường trong danh sách đó được mô tả trên trang thiết bị và kiểm soát chất lượng của chúng tôi, và các quyết định thiết kế giúp loại bỏ phần lớn các khuyết tật này trước khi gia công khuôn được đề cập trong phần thiết kế và kỹ thuật khuôn.
| Khuyết tật | Biểu hiện | Phép đo đầu tiên | Thường do quy trình hay khuôn? |
|---|---|---|---|
| Cong vênh | Chi tiết bị võng hoặc xoắn sau khi đẩy; độ phẳng ngoài dung sai | Độ co rút đo dọc và ngang dòng chảy | Cả hai — làm nguội không đồng đều là vấn đề khuôn, nén không đồng đều là vấn đề quy trình |
| Lõm co ngót | Vết lõm cục bộ trên phần dày hoặc đối diện gân tăng cứng | Bản đồ độ dày thành; thời gian đông cứng cổng phun so với thời gian giữ | Quy trình trước, sau đó là thiết kế gân |
| Thiếu nhựa | Điền đầy không hoàn chỉnh ở điểm cuối cùng hoặc cạnh bo tròn | Áp suất cuối quá trình điền đầy so với khả năng máy | Quy trình trước, sau đó là cổng phun và rãnh thoát khí |
| Bavia | Vệt mỏng ở đường phân khuôn, chốt đẩy hoặc thanh trượt | Lực kẹp so với diện tích hình chiếu × áp suất lòng khuôn | Quy trình trước, sau đó là độ cứng tấm khuôn và độ sâu rãnh thoát khí |
Cong vênh: sự co ngót không đồng đều
Một chi tiết đúc bị cong vênh do một vùng của nó co lại nhiều hơn vùng khác, hoặc co theo hướng khác. Nhựa bán tinh thể như polypropylene và polyamide co ngót rõ rệt hơn dọc theo hướng dòng chảy so với hướng ngang, vì vậy một chi tiết có mẫu dòng chảy mạnh đã không đối xứng ngay cả khi chưa có sự mất cân bằng làm mát nào. Nhựa vô định hình ít bị cong vênh do định hướng và nhiều hơn do mất cân bằng nhiệt.
Xử lý theo thứ tự sau, vì mỗi bước kiểm tra rẻ hơn bước tiếp theo:
- Cân bằng làm mát. Đo nhiệt độ bề mặt khuôn trên cả hai nửa tại nhiều điểm. Chênh lệch 10 °C giữa lõi và lòng khuôn sẽ luôn làm cong một chi tiết phẳng.
- Ép và giữ. Nếu cửa đóng đông trước khi kết thúc thời gian giữ, phần xa của chi tiết sẽ không được ép hiệu quả — nó co lại tự do trong khi phần gần cửa vẫn được ép. Hãy rút ngắn đường chảy, mở rộng cửa, hoặc tăng nhiệt độ nóng chảy để cửa mở lâu hơn.
- Nhiệt độ đẩy. Đẩy chi tiết khi còn quá nóng cho phép nó biến dạng khi còn mềm; một đồ gá hoặc chu kỳ dài hơn thường khắc phục vấn đề trông giống như cong vênh.
- Biến thiên độ dày thành. Chuyển tiếp từ dày sang mỏng tạo ra gradient nhiệt mà không chiến lược ép nào có thể loại bỏ; nếu bản vẽ cho phép, thành đồng đều mới là giải pháp thực sự.
- Vị trí và số lượng cửa. Một cửa duy nhất ở một đầu tạo đường chảy dài, định hướng; hai cửa thay đổi mẫu định hướng và có thể giảm độ cong mặc dù chúng tạo thêm đường hàn.
Khi cửa sổ quy trình đã được tận dụng hết, những thay đổi khuôn mang lại hiệu quả là bố trí làm mát trước tiên (baffle hoặc bubbler trong lõi, kênh conformal ở nơi hình học cho phép), sau đó là vị trí cửa, rồi đến đồ gá đẩy. Đồ gá nắn thẳng là thực hành sản xuất hợp lý cho một số chi tiết — đó là kỹ thuật chính thống, không phải giải pháp tạm thời, với điều kiện nó được ghi vào phiếu quy trình.
Ở nơi hình học chi tiết cho phép, các quyết định về làm mát và cửa để ngăn chặn co ngót khác biệt được thiết lập trong quá trình phân tích moldflow và phát triển quy trình, chứ không phải tại máy ép.
Vết lõm: cửa đóng quá sớm
Vết lõm là sự thiếu hụt thể tích cục bộ trên bề mặt chi tiết, khi phần bên trong vẫn đang co lại sau khi bề mặt đã đông đặc. Vị trí điển hình là các boss dày, mặt xa của gân tăng cứng, và bất kỳ đoạn nào thành dày lên. Biến số kiểm soát là liệu cửa có còn mở và lòng khuôn có còn được ép khi đoạn dày đó đông đặc hay không.
Kiểm tra đầu tiên là thời gian đóng đông cửa so với thời gian giữ. Nếu cửa đóng kín ở 2 giây và đoạn dày cần 8 giây để đông đặc, 6 giây cuối của quá trình co ngót xảy ra mà không có vật liệu để bù vào, và bề mặt bị kéo lõm. Tăng áp suất giữ không có tác dụng một khi cửa đã đông; các biện pháp hữu ích là cửa lớn hơn, nhiệt độ nóng chảy cao hơn, hoặc thời gian giữ dài hơn với cửa vẫn mở.
Các kiểm tra về thiết kế, theo thứ tự hiệu quả đầu tư:
- Tỷ lệ gân/ thành. Gân ở 50–60 % độ dày thành danh nghĩa sẽ điền đầy và ép mà không có vết lõm nhìn thấy được; gân có cùng độ dày với thành hầu như luôn xuất hiện vết lõm.
- Độ dày boss. Thành boss bằng 60 % độ dày thành danh nghĩa, với một lỗ khoét rỗng nhỏ, tránh được cột đặc gây ra vết lõm.
- Làm mát cục bộ. Một đoạn dày với làm mát chậm là vết lõm đang chờ xảy ra; một baffle hoặc một insert dẫn nhiệt cao tại vị trí đó thường là giải pháp thực sự rẻ nhất.
- Áp suất ngược bằng khí hoặc tạo bọt ở nơi ứng dụng cho phép, loại bỏ hoàn toàn động lực gây ra vết lõm.
Hãy cẩn thận với giải pháp tắt hấp dẫn là ép mạnh hơn. Ép quá mức làm tăng ứng suất nội và tạo ra một khuyết tật khác — cong vênh hoặc trắng ứng suất — trong khi vết lõm sẽ xuất hiện trở lại ngay khi máy bị trôi thông số.
Thiếu nhựa: giới hạn áp suất hoặc giới hạn thể tích
Một chi tiết không đầy nhựa hoặc là yêu cầu áp suất cao hơn máy có thể cung cấp ở nhiệt độ đó, hoặc yêu cầu thể tích lớn hơn lượng phun có thể cung cấp. Hai nguyên nhân này có cách khắc phục khác nhau, và cách nhanh nhất để phân biệt là dựa vào đường cong áp suất ở cuối giai đoạn điền đầy.
Nếu áp suất phun đạt đến giới hạn tối đa của máy trong khi trục vít vẫn đang di chuyển, dòng chảy bị giới hạn áp suất: nhựa nóng chảy quá nguội, cổng phun hoặc kênh dẫn quá nhỏ, hoặc thành chi tiết mỏng hơn mức cho phép của chiều dài chảy ở áp suất đó. Nếu trục vít đạt đến giới hạn vị trí và chi tiết vẫn thiếu nhựa, lượng phun bị giới hạn thể tích: đệm nhựa ở cuối hành trình quá nhỏ.
- Thông hơi. Khí bị kẹt tạo ra vết thiếu nhựa tròn, đôi khi bị cháy ở điểm cuối cùng được điền đầy. Một nghiên cứu thiếu nhựa dừng ngay trước khi kết thúc cho thấy liệu mặt trước dòng chảy có bị chậm lại do áp suất ngược từ khí bị kẹt hay không.
- Kích thước cổng phun và kênh dẫn. Cổng phun quá nhỏ là nguyên nhân phổ biến trên khuôn được gia công cho loại nhựa khác; một loại nhựa có độ nhớt cao hơn cần diện tích cổng phun lớn hơn cho cùng thời gian điền đầy.
- Nhiệt độ nhựa nóng chảy và khuôn. Tăng nhiệt độ nhựa nóng chảy thêm 10 °C làm giảm độ nhớt đủ để hoàn thành việc điền đầy ở mức giới hạn; nếu đó là biện pháp khắc phục duy nhất hiệu quả, thì diện tích cổng phun mới là vấn đề thực sự.
- Biểu đồ tốc độ phun. Điền đầy nhanh hơn làm giảm lượng nhiệt mất vào thành khuôn; biểu đồ nên được thiết lập dựa trên nghiên cứu điền đầy, không nên để mặc định.
Hiện tượng thiếu nhựa gần cuối giai đoạn điền đầy cũng là phương pháp chẩn đoán rẻ nhất trong xưởng: chạy nghiên cứu điền đầy với hành trình giảm dần và chụp ảnh từng giai đoạn. Nó cho bạn biết mẫu dòng chảy, vị trí đường hàn và điểm cuối cùng được điền đầy, đây là ba yếu tố cần thiết cho mọi cuộc điều tra khuyết tật khác.
Bavia: khuôn không đóng kín, dù bạn kẹp mạnh đến đâu
Bavia xuất hiện ở nơi hai nửa khuôn không kín khít: đường phân khuôn, xung quanh chốt đẩy, tại các mặt cắt trượt và tại các lõi chèn. Bản năng là tăng lực kẹp, và trên một khuôn cứng với tấm kẹp đủ mạnh, đôi khi điều đó có tác dụng. Trên một khuôn có tấm mỏng hoặc diện tích chiếu lớn, nó chỉ làm mòn máy và dịch chuyển vấn đề.
Hãy tính toán trước. Lực kẹp yêu cầu là diện tích chiếu của chi tiết cộng với kênh dẫn, nhân với áp suất lòng khuôn ở cuối giai đoạn giữ áp. Một chi tiết phẳng lớn ở áp suất lòng khuôn 400 bar có thể cần lực kẹp lớn hơn máy có, trong trường hợp đó giải pháp là giảm áp suất lòng khuôn, giảm diện tích chiếu, hoặc dùng máy lớn hơn — không phải là tăng thời gian giữ áp.
Sau đó kiểm tra chính bộ khuôn:
- Độ khít đường phân khuôn. Bôi màu xanh lên bề mặt phân khuôn và đóng khuôn; tiếp xúc phải đều và liên tục xung quanh lòng khuôn. Khe hở cục bộ sẽ thể hiện thành bavia đúng ở những vị trí đó.
- Độ võng của tấm khuôn. Cột đỡ dưới tấm lòng khuôn không phải là tùy chọn trên khuôn lớn. Không có chúng, tấm khuôn sẽ võng dưới áp suất lòng khuôn và đường phân khuôn mở ra ở giữa — bavia mà không có lực kẹp nào chữa được.
- Độ sâu rãnh thông hơi. Rãnh thông hơi quá sâu gây bavia; rãnh thông hơi quá nông gây thiếu nhựa và cháy. Độ sâu phụ thuộc vào loại nhựa: khoảng 0.02 mm cho nhựa độ nhớt thấp, 0.04–0.05 mm cho nhựa cứng, với chiều dài tiếp xúc ngắn và phần sau rãnh được mở rộng.
- Độ khít của chốt đẩy và mặt trượt. Lỗ chốt đẩy bị mòn sẽ gây bavia trước cả đường phân khuôn; hãy kiểm tra độ khít thay vì chỉ tăng lực kẹp.
Nên gửi gì khi yêu cầu nhà sản xuất khuôn kiểm tra
Hầu hết các tranh chấp về khuyết tật thực chất là tranh chấp về bằng chứng. Nhà sản xuất khuôn có thể hành động dựa trên một danh sách sự kiện ngắn; không có nó, cả hai bên chỉ có thể phỏng đoán. Hãy gửi những thứ sau:
- Ảnh chụp khuyết tật, có thước tỷ lệ, và vị trí trên chi tiết được đánh dấu trên bản vẽ.
- Phiếu quy trình cho mẻ sản xuất tạo ra nó: nhiệt độ nóng chảy và khuôn, biểu đồ tốc độ phun, áp suất và thời gian nén, thời gian làm nguội, lực kẹp.
- Một loạt mẫu phun thiếu (ba hoặc bốn giai đoạn) và mẫu điền đầy mà nó thể hiện.
- Đường cong áp suất lòng khuôn qua giai đoạn nén và giữ, nếu máy có thể ghi lại.
- Báo cáo kích thước trên năm chi tiết từ cùng một lần phun, với các điểm đo được xác định.
- Lòng khuôn nào bị ảnh hưởng — tất cả, một lòng, hay một cặp đối xứng. Thông tin đơn lẻ này thường phân biệt vấn đề về khuôn với vấn đề về quy trình.
Với sáu mục đó, một khuyết tật đã được tranh luận cả tuần thường được giải quyết trong một cuộc trao đổi. Nếu không có chúng, nhà sản xuất khuôn sẽ yêu cầu chính xác danh sách này trước khi làm bất cứ điều gì khác.
Nếu kết luận là khuôn cần thay đổi, công việc thuộc phạm vi gia công CNC và tạo mẫu; bản thân cấu trúc khuôn phụ thuộc vào loại khuôn bạn đang sử dụng.
Câu hỏi thường gặp
Tại sao chi tiết của tôi bị cong vênh dù thành đồng đều?
Thành đồng đều chỉ loại bỏ một nguyên nhân, không phải tất cả. Hãy kiểm tra sự làm nguội chênh lệch giữa lõi và lòng khuôn, quá trình nén dừng khi cửa phun đông đặc, và tính co ngót dị hướng trong nhựa bán tinh thể — độ co ngót theo hướng chảy có thể gấp hai đến ba lần độ co ngót ngang hướng chảy, điều này tự nó có thể làm cong một chi tiết phẳng.
Có thể loại bỏ vết lõm bằng cách tăng áp suất nén không?
Chỉ khi cửa phun vẫn còn mở. Một khi cửa phun đã đông đặc, áp suất nén bổ sung không thể đến được lòng khuôn và vết lõm sẽ không thay đổi. Nếu tăng áp suất nén không có hiệu quả, hãy đo thời gian đông đặc cửa phun — giải pháp là cửa phun lớn hơn, nhiệt độ nóng chảy cao hơn hoặc thời gian nén dài hơn với cửa phun vẫn mở.
Làm thế nào để phân biệt mẫu phun thiếu với vết cháy?
Mẫu phun thiếu có mép tròn, chưa được điền đầy; vết cháy là vùng tối hoặc đổi màu, thường ở điểm cuối cùng được điền đầy, gây ra bởi khí bị kẹt bị nén. Cả hai đều chỉ ra vấn đề về thoát khí, nhưng vết cháy có nghĩa là khe thoát khí tồn tại nhưng bị tắc hoặc quá nông, trong khi mẫu phun thiếu có thể có nghĩa là không có khe thoát khí nào cả.
Phần dư ba via luôn là vấn đề về lực kẹp phải không?
Không. Lực kẹp chỉ là một trong bốn nguyên nhân. Các nguyên nhân khác là đường phân khuôn không khớp, độ võng của tấm dưới áp suất lòng khuôn, và khe thoát khí quá sâu. Trên các chi tiết phẳng lớn, độ cứng của tấm thường là thủ phạm hơn là lực kẹp.
Những khuyết tật nào nên ngăn việc chấp nhận khuôn ở lần chạy thử T1?
Vết bavia trên bề mặt tiếp xúc, sản phẩm thiếu nhựa cần bù đắp quy trình để đầy, và vết lõm trên bề mặt thẩm mỹ thường là lý do để chỉnh sửa trước khi lấy mẫu. Độ cong vênh nên được đo so với bản vẽ thay vì đánh giá bằng mắt, vì một chi tiết trông có vẻ cong có thể vẫn nằm trong dung sai.
Bản thân nhựa đóng góp bao nhiêu vào những khuyết tật này?
Đáng kể. Hàm lượng chất độn thay đổi độ co rút và độ nhớt, và nhựa khô chảy khác với nhựa ẩm. Một khuyết tật chỉ xuất hiện với lô nhựa mới đáng để kiểm tra lại thông số sấy và tỷ lệ chất độn trước khi can thiệp vào khuôn.