质量与验证
T1 试模报告怎么读?FAI、尺寸报告与 PPAP 一次讲清
T1、FAI、尺寸报告、PPAP——四个词常被当成同一份文件用。它们不是,而把它们混为一谈,正是模具问题流进量产的方式。
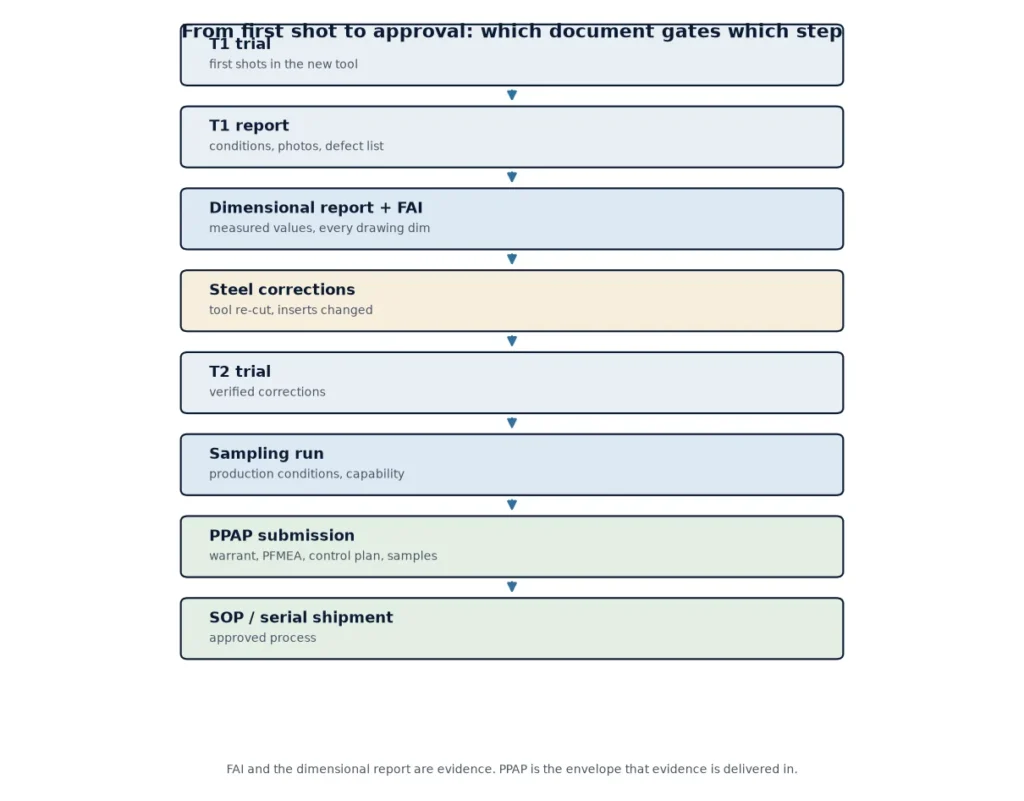
先说结论:T1 是新模具的第一次试模;FAI(首件检验)是按图纸上每一项要求对首件做测量;尺寸报告就是这些实测数据本身,通常来自三坐标加手工量具;PPAP(生产件批准程序)是把尺寸结果、材料与性能证据、过程文件和样件打包成一次批准提交。FAI 和尺寸报告是证据,PPAP 是装证据的信封。
采购常常成批收到这些文件、当例行公事翻过去。这很危险:T1 报告是模具还能便宜改动的唯一时刻。下面说清每份文件里该有什么、经常缺什么,以及怎么在三十分钟内审完一份报告。
T1、T2 与「量产试跑」到底指什么
这套叫法在供应商之间、行业之间并不统一,所以要在开模之前把含义白纸黑字定下来。
- T0 有时指空运行:装模、验证开合模与顶出,不打料。
- T1 是第一次带料试模:模具装配完成、工艺初步建立、打出第一批样件。几乎总有后续修正。
- T2 是修正之后的试模:改钢、重割镶件、上纹理。
- 量产试跑/SOP run 是在量产条件下跑,用以后真正生产的那台设备、那个节拍。
每个阶段交付的文件不一样。T1 报告证明「模具能工作」;带能力数据的量产试跑报告证明「工艺能工作」。不要拿后者替代前者,也不要把 T1 报告当成可以开始发货的许可。
一份 T1 试模报告应该包含什么
最低限度,T1 报告要能回答四个问题:模具开合与顶出干不干净、样件外观对不对、哪些尺寸超差、接下来改什么。
- 试模条件:机型、吨位、树脂牌号与批号、料温模温、注射与保压参数、冷却时间、周期。
- 打料记录:一共打了多少模、在什么条件下、样件取自哪几模。
- 照片:整件、正反两面、浇口区、顶出痕,以及任何可见缺陷(带标尺)。
- 对照图纸的尺寸结果,并注明基准方案。
- 缺陷清单:缺胶、飞边、缩水、熔接线、拉伤,逐条给位置和整改建议。
- 修正清单:谁负责、T2 计划做什么。
如果报告只有照片没有数字,那是进度汇报,不是 T1 报告。
FAI:首件检验
FAI 是对照规范对零件做完整验证——图纸上的每一个尺寸、每一条技术要求都要覆盖,而不是检验员挑几个尺寸量一下。做法是把图纸上的每个特征打上气泡号,对应到报告上的一行,这样报告才可以被审核,而不是只能被相信。
一份合格的 FAI 包含:
- 图纸上每一个尺寸与技术要求,气泡编号,给出名义值、公差、实测值和合格/不合格判定。
- 零件身份标识:型腔号、模次号、日期、树脂批号。不注明测的是哪一腔的 FAI,无法判断模具是否平衡。
- 每个特征所用的量具,以及校准状态。
- 图纸要求时的材料与性能证据:树脂证明、力学测试、色板、纹理样块。
- 签署与日期,由供应商签,最好也由采购确认。
航空航天领域 FAI 按 AS9102 正式化,有自己的三张表;汽车和一般工业里,同样的东西出现在 PPAP 的「尺寸结果」里,或者就叫首件报告附图纸。文件名字不同,纪律是一样的。
尺寸报告
尺寸报告(有时叫全尺寸检验报告)就是那张实测数据表。实际上它是 FAI 里采购真正会看的部分,也是最常被压缩成「均在公差内」三行的部分。
看这几件事:
- 基准方案。 报告没写哪几个面作为 A、B、C 基准,数据既无法复现也无法质疑。
- 样件数量够不够。 稳定条件下取三到五件、覆盖不同型腔,是看出腔间差异的常规最低要求。一件只能证明「这副模具能做出一个好件」。
- 要真实数字,不要打勾。 满是勾选的报告没有诊断价值。T2 时某个尺寸漂了,你需要 T1 的实测值才知道钢要往哪个方向动多少。
- 量具要匹配特征。 三坐标在可达面上的位置度、轮廓度很强,但对螺纹深度、纹理、薄壁厚度、浇口残留完全无能为力,这些要靠手工量具或影像测量。
- 要能力,不只是合格。 合格是「今天这一件在公差内」;能力(Cpk)是「整个批次都在公差内」。T1 通常只能看到合格,能力要在量产试跑时提。
塑料件还有一层复杂性,报告必须尊重它:测量值会随时间和状态变化。脱模两小时量一次、24 小时再量一次,不是同一个尺寸。要问清报告反映的是哪个状态。
PPAP:量产批准包
PPAP 来自汽车行业的 AIAG,现在早已超出汽车范围。它是对生产过程的批准提交,不是试模报告,通常供应商要发货量产件之前必须完成。
经典 PPAP 有十八个要素,真正有分量的是这些:
- 设计记录,以及所有授权的工程变更文件。
- DFMEA 与 PFMEA,加上流程图和控制计划,三者必须互相说得通。
- 尺寸结果、材料与性能试验结果。
- 初始过程研究——要有一定规模的试跑得出能力指数,不是拿五件算。
- 测量系统分析(MSA),也就是量具本身先被验证过。
- 实验室文件、需要时的外观批准、样件、主样件、检具。
- 零件提交保证书(PSW),签署,并写明提交等级。
提交等级从 1(只交保证书)到 5(到供应商现场评审并看样件)。常见默认是 3 级:保证书+支持数据+样件。等级要早定——它决定这个项目要背多少文件工作,也是模具成本里真实的驱动项之一。
FAI、尺寸报告、PPAP 对照表
| 对比项 | FAI | 尺寸报告 | PPAP |
|---|---|---|---|
| 是什么 | 对照图纸对零件做完整检验 | 逐个特征的实测数据表 | 对生产过程的批准提交 |
| 回答什么问题 | 模具能不能做出符合图纸的件? | 哪个尺寸差多少、往哪边差? | 这个过程被批准发货了吗? |
| 典型时点 | T1 起,每次修正后刷新 | 随 FAI 一起,量产试跑再来一次 | 发货量产件之前 |
| 谁来看 | 质量工程师、采购 | 模具厂改模、质量判定 | 客户 SQE、供应商管理 |
| 常见缺什么 | 型腔标识、量具清单、签署 | 基准说明、真实数值、样件数量 | PFMEA 与控制计划对不上、能力算错 |
三十分钟审完一份 T1 报告的流程
一套固定动作比从头读到尾有效得多。
- 先看零件身份:型腔号、模次号、树脂批号、日期。缺任何一项,直接在这里停下。
- 把试模条件对着你自己的工艺假设读一遍。只有在不现实的周期下才合格的件,不算验证过的件。
- 看照片找四类最要紧的缺陷:充填末端的缺胶、分型面的飞边、筋位上方的缩水、纹理面的拉伤。
- 翻到你关心的尺寸那一行,比实测值,不要看勾。
- 专门看最紧的三个公差。如果它们都贴在公差带的一侧,T2 一定会动。
- 读修正清单。T1 一点修正都没有的报告,要么模具极简单,要么报告藏了东西。
- 确认谁签核、什么条件触发 T2 通过。这里含糊,模具就会带着未关闭项滑向量产。
- 归档。两年后找不到的 T1 报告,等于没有报告。
该当场顶回去的几个信号
- 尺寸报告没有基准说明,或者所有实测值都精确等于名义值。
- 能力指数是用五件算出来的。
- FAI 没有型腔标识,多腔模具的平衡状况不明。
- PPAP 里 PFMEA、流程图、控制计划描述的是三套不同工艺。
- 纹理或颜色声称已批准,却拿不出样块或色板。
- 报告日期早于试模日期——复用模板时这种事发生的频率比谁都承认的高。
- 对图纸上根本没标公差的特征写「在公差内」。
这些都不是拒掉供应商的理由,而是提出具体问题的理由——这正是整套文件存在的意义。
这些文件在我们这里是怎么来的
我们出的每一份报告都来自实际测量,不是套模板:型腔与型芯在我们的计量室里用三坐标与影像测量系统打,三坐标够不到的特征用手工量具补,报告写明每个数字来自哪一腔、哪一模。纹理和颜色在模具验收前用实物样块比对批准。
因为同一个厂区里也跑我们自己的注塑产线,T1 报告还有第二个读者:之后要真正开这副模的生产团队。这通常会在报告送到客户手里之前,把里面乐观的部分先删掉。
如果你现在正在审一套文件,有地方对不上——一个没有基准的尺寸、一个没有试跑支撑的能力声明——发给我们看。我们会告诉你,我们会怎么问模具厂,以及在批准之前会要求重测什么。模具设计阶段的做法见模具设计与工程。
常见问题
每套新模具都需要做 PPAP 吗?
不是。PPAP 是汽车行业的惯例,由整车厂和一级供应商作为发货条件提出。消费电子、家电和一般工业项目通常用 FAI 加尺寸报告加材料证明就够。医疗器械走自己的验证路线,一般是 IQ/OQ/PQ,把首件检验包含在里面。要求要在下单前谈定,不要等到要发货才争。
T1 报告要测多少件?
三到五件、取自不同型腔且处于稳定条件,是看出腔间差异的实用最低要求。而 PPAP 的能力研究需要一次有规模的量产试跑(传统是连续 300 件),因为能力无法从几件样品推断。
FAI 和全尺寸检验(layout inspection)有什么区别?
两者高度重叠。FAI 是对照图纸每一项要求对零件做完整检验;全尺寸检验是零件的完整尺寸报告,常常就是同一批测量数据以表格呈现。在 PPAP 的语境里,它叫「尺寸结果」。真正要区分的是:每个特征是不是都用真实数值测过。
T1 报告能不能只用三坐标数据?
不能完全只用。三坐标对可达几何面测量很准,但测不了螺纹深度、纹理、薄壁厚度、浇口残留和颜色。可信的报告是三坐标+手工量具+影像测量的组合,并逐项说明用了哪种方法。
T1 样件超差会怎样?
改模,然后做 T2。尺寸报告正是让这一步高效的东西:因为记的是实测值而不是勾,模具厂知道钢要动 0.05mm 还是 0.15mm、往哪个方向动。满是勾选的报告只能靠猜,而猜一次就是一次试模。